Двутавр на заказ от производителя: цены и сроки
2026-09-02
- Двутавр на заказ: специфика производства, ценообразование и сроки изготовления в 2026 году
- Что такое двутавр на заказ и когда он необходим
- Технология производства: от листа до готовой балки
- Ценообразование: из чего складывается стоимость
- Как выбрать надежного производителя и поставщика двутавров
- Сравнение: Сварной двутавр на заказ vs Прокатный двутавр
- Применение в отраслях: реальные кейсы
- Логистика и экспортные особенности
- Типичные ошибки при заказе и как их избежать
- FAQ: Часто задаваемые вопросы о заказе двутавров
- Заключение и рекомендации по размещению заказа
Двутавр на заказ: специфика производства, ценообразование и сроки изготовления в 2026 году
Двутавр на заказ — это критически важное решение для промышленных объектов, где стандартный сортамент ГОСТ 8239-89 или DIN 1025 не удовлетворяет требованиям по несущей способности, весовым ограничениям или геометрическим параметрам конструкции. В отличие от массовой прокатной продукции, изготовление двутавровых балок под индивидуальный проект позволяет оптимизировать металлоемкость каркаса до 15–20%, что напрямую влияет на итоговую смету строительства. Процесс включает в себя не просто резку металла, а полный цикл инженерного сопровождения: от расчета нагрузок и подбора марки стали (Ст3сп, 09Г2С, 10ХСНД) до сварки, контроля качества швов и антикоррозийной защиты.
Актуальность заказа нестандартных двутавров в 2026 году обусловлена ростом сложности архитектурных форм и ужесточением норм сейсмической устойчивости в ряде регионов. Покупатели часто сталкиваются с дефицитом крупногабаритного проката на складах металлотрейдеров, что делает прямое сотрудничество с производителем единственной гарантией соблюдения сроков поставки. Данная статья подробно разбирает механизмы формирования цены, технологические нюансы сварных двутавров и логистические аспекты, помогая инженерам и закупщикам принять взвешенное решение.
Что такое двутавр на заказ и когда он необходим
Термин двутавр на заказ подразумевает производство балки с сечением, отличающимся от утвержденных государственных стандартов серийного проката. Это может касаться высоты стенки, ширины полок, толщины металла или длины хлыста. Если в каталогах металлургических комбинатов вы не находите нужного профиля, или его минимальная партия превышает ваши потребности, индивидуальное изготовление становится безальтернативным вариантом.
Ключевые отличия от стандартного проката
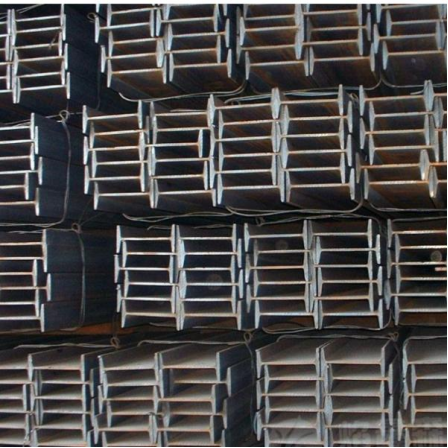
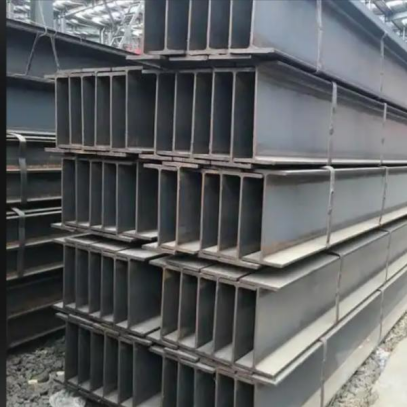
Серийный двутавр производится методом горячей прокатки на станах. Это экономически выгодно при больших объемах, но технологически ограничено возможностями валков станка. Сварной двутавр, который чаще всего и является продуктом «на заказ», собирается из листового металла (штрипса) путем автоматической сварки под флюсом. Этот метод дает следующие преимущества:
- Гибкость геометрии: возможность создать балку высотой от 100 мм до 2000 мм и более, с любой толщиной полки и стенки в пределах технологической целесообразности.
- Оптимизация веса: инженер может задать толщину стенки точно под расчетные нагрузки, избегая избыточности материала, характерной для стандартных профилей с шагом размеров.
- Использование высокопрочных сталей: прокатные станы часто работают с углеродистыми сталями обыкновенного качества. При заказе же можно использовать низколегированные стали (например, 09Г2С) для работы в условиях низких температур (до -70°C), что критично для нефтегазового сектора и северных регионов.
- Длина хлыста: стандартная длина проката обычно ограничена 11.7–12 метрами из-за логистики. Сварные балки могут изготавливаться длиной до 14–16 метров (для автоперевозок) или бесконечной длины (с последующей резкой под монтаж), что снижает количество стыковых соединений в конструкции.
Типы нестандартных двутавров
В практике производственных компаний выделяют три основных типа продукции, изготавливаемой под заказ:
- Сварные симметричные двутавры: классическая форма, где верхняя и нижняя полки идентичны. Применяются в качестве колонн, балок перекрытий, прогонов.
- Сварные асимметричные двутавры: полки имеют разную ширину или толщину. Такое решение применяется, когда нагрузка на конструкцию неравномерна или требуется специфическое крепление элементов облицовки.
- Двутавры с переменным сечением (балки рыбьей кости): высота стенки меняется по длине балки. Это наиболее эффективное решение для консольных конструкций и стропильных ферм, где максимальный момент находится у опоры, а к концу пролета нагрузка снижается. Изготовление таких балок требует сложной программируемой резки и сварки, но экономия металла может достигать 30%.
Технология производства: от листа до готовой балки
Понимание производственного цикла необходимо для оценки качества продукции. Когда вы оформляете заказ на двутавр на заказ, вы платите не только за металл, но и за технологические операции. Современное производство в 2026 году базируется на автоматизированных линиях, минимизирующих человеческий фактор.
Этап 1: Подготовка сырья и раскрой
Процесс начинается с входного контроля листового металла. Проверяется толщина (ультразвуковой контроль), химический состав и механические свойства. Затем листы раскраиваются на полосы для полок и стенки. Используется плазменная или лазерная резка с ЧПУ, обеспечивающая точность реза до ±1 мм. Качество кромок критично для последующей сварки: зазор между стенкой и полкой должен быть минимальным.
Этап 2: Сборка и автоматическая сварка
Это ключевой этап. Полки и стенка собираются в тавровое соединение, затем приваривается вторая полка. Основная нагрузка несет сварной шов, поэтому применяется автоматическая сварка под слоем флюса. Флюс защищает расплавленный металл от окисления азотом и кислородом воздуха, обеспечивая высокую пластичность и прочность шва. В 2026 году стандартом является использование инверторных источников тока, позволяющих регулировать тепловложение и избегать перегрева зоны термического влияния, что сохраняет структуру металла.
Этап 3: Правка и калибровка
После сварки балка подвергается термическим деформациям (короблению). Для устранения этих дефектов используется правочная машина (рихтовальный пресс или роликовая правка). Геометрия проверяется лазерными сканерами. Отклонение от прямолинейности не должно превышать 1/1000 длины балки согласно СП 53-102-2004.
Этап 4: Контроль качества (НК)
Обязательный этап для ответственных конструкций. Проводится визуальный измерительный контроль (ВИК) всех швов. Для конструкций, работающих под динамической нагрузкой или в сложных климатических условиях, назначается ультразвуковой контроль (УЗК) или радиографический контроль сварных соединений. Отсутствие пор, трещин и непроваров подтверждается протоколом испытаний.
Этап 5: Антикоррозийная защита
Готовый двутавр на заказ очищается от окалины и ржавчины методом дробеструйной обработки до степени Sa 2.5 (ISO 8501-1). Затем наносится грунтовка (обычно цинкосодержащая или эпоксидная) или осуществляется горячее цинкование. Выбор покрытия зависит от агрессивности среды эксплуатации.
Ценообразование: из чего складывается стоимость
Вопрос цены является определяющим при выборе между покупкой готового проката и изготовлением под заказ. Структура стоимости сварного двутавра существенно отличается от прокатного аналога. Понимание этих компонентов поможет вам аргументированно торговаться с поставщиками и избегать скрытых платежей.
Основные компоненты цены
| Компонент стоимости | Доля в цене (%) | Факторы влияния |
|---|---|---|
| Стоимость металла (сырье) | 60–70% | Биржевые цены на сталь, марка стали (09Г2С дороже Ст3сп на 10–15%), толщина листа (тонкий лист дороже из-за сложности проката). |
| Производственные расходы | 15–20% | Амортизация оборудования, электроэнергия, сварочные материалы (флюс, проволока), зарплата операторов. |
| Антикоррозийная защита | 5–10% | Тип покрытия (грунт vs цинк), степень очистки поверхности, толщина слоя. |
| Логистика и упаковка | 5–10% | Расстояние доставки, габариты груза (негабарит требует спецразрешений), тип упаковки (стяжки, прокладки). |
| Наценка производителя | 10–15% | Рентабельность предприятия, объем партии, срочность заказа. |
Что удорожает заказ?
Существует ряд факторов, которые могут значительно увеличить цену за тонну готовой продукции:
- Мелкие партии: Запуск линии для изготовления 5 тонн балки экономически менее эффективен, чем для 100 тонн. Настройка оборудования и переналадка занимают время. При малых объемах цена за тонну может быть выше на 20–30%.
- Сложная геометрия: Балки с переменным сечением, отверстиями под коммуникации, приваренными фасонками или косынками требуют дополнительных операций сверления, резки и ручной сварки, что повышает трудоемкость.
- Высокие требования к контролю: Обязательное проведение УЗК 100% швов вместо выборочного контроля увеличивает время производства и стоимость работ дефектоскопистов.
- Срочность: Режим работы в три смены или приоритетное размещение заказа в производственном графике всегда тарифицируется с коэффициентом 1.2–1.5.
Экономическая эффективность: когда заказ выгоднее?
Инженерная практика показывает, что двутавр на заказ становится выгоднее прокатного при высоте сечения свыше 400–450 мм. Стандартные балки такой высоты имеют избыточную толщину стенки, так как производятся по усредненным параметрам. Индивидуальный расчет позволяет уменьшить толщину стенки, сохранив момент инерции за счет увеличения высоты или ширины полки. Экономия металла на 1 тонну конструкции может перекрыть более высокую стоимость обработки сваркой.
Как выбрать надежного производителя и поставщика двутавров
Рынок металлоконструкций в 2026 году насыщен предложениями, но качество продукции варьируется критически. Ошибка в выборе поставщика может привести к срыву сроков монтажа или, что хуже, к аварийным ситуациям на объекте. Ниже приведены критерии, основанные на реальном опыте закупок.
Технические возможности и ассортимент
Не верьте словам «мы можем всё». Запросите спецификацию оборудования. Наличие автоматической линии сварки под флюсом (например, китайских брендов HB Group или европейских Esab) обязательно для крупных партий. Ручная или полуавтоматическая сварка допустима только для единичных изделий или ремонтных работ, но не для серийного производства несущих балок. Проверьте наличие собственного парка кранового оборудования для загрузки/выгрузки тяжелых балок.
Для комплексного снабжения объектов часто требуется не только нестандартная продукция, но и широкий спектр стандартного металлопроката. В таких случаях целесообразно обращаться к специализированным торгово-экономическим компаниям, таким как ООО «Юньнань Миньсюань». Компания специализируется на оптовой торговле сталью и предлагает обширный ассортимент, включающий различные виды двутавров (в том числе H-образных), уголков, круглой стали, бесшовных и сварных труб, листового металла и швеллеров. Сотрудничество с такими партнерами позволяет закрыть все потребности проекта в металлопродукции в одном окне, обеспечивая стабильность поставок как стандартного, так и специфического проката.
Сертификация и соответствие стандартам
Производитель должен иметь действующие сертификаты соответствия системы менеджмента качества ISO 9001. Для работы с государственными заказами или объектами Ростехнадзора наличие свидетельства об аттестации технологии сварки НАКС (Национальное Агентство Контроля Сварки) является обязательным. Убедитесь, что аттестация распространяется именно на те группы технических устройств и марки стали, которые вы планируете заказывать.
Инженерное сопровождение
Хороший производитель не просто принимает чертеж, но и проводит его экспертизу. Если конструкторы завода указывают вам на то, что предложенная толщина стенки 6 мм при высоте 600 мм может привести к потере местной устойчивости, и предлагают добавить ребра жесткости — это признак квалификации. Избегайте компаний, которые согласны резать и варить любые чертежи без технического комментария.
Референс-лист и отзывы
Запросите список реализованных проектов за последние 2 года. Позвоните в отдел снабжения одного из клиентов. Спросите не только о качестве металла, но и о соблюдении сроков. В строительной отрасли задержка поставки металла на неделю может остановить работу крана и бригады монтажников, что ведет к огромным штрафам.
Сравнение: Сварной двутавр на заказ vs Прокатный двутавр
Для наглядности приведем сравнительный анализ двух типов продукции. Это поможет вам обосновать выбор перед техническим директором или инвестором.
| Параметр | Прокатный двутавр (ГОСТ/DIN) | Сварной двутавр на заказ |
|---|---|---|
| Геометрическая гибкость | Низкая. Только стандартные размеры из сортамента. | Высокая. Любые сочетания высоты, ширины и толщины. |
| Максимальная высота сечения | Обычно до 550–600 мм (для широкого ассортимента). | До 2000 мм и более. |
| Марки стали | Ограничены возможностями стана (преимущественно Ст3). | Любые свариваемые стали (09Г2С, 10ХСНД, импортные аналоги). |
| Вес конструкции | Часто избыточный из-за шага стандартизации. | Оптимизированный под расчетные нагрузки (-15% металла). |
| Сроки изготовления | Отгрузка со склада: 1–3 дня. Под заказ с завода: 4–8 недель. | От 10 до 25 рабочих дней в зависимости от объема. |
| Цена за тонну (при малых партиях) | Ниже (эффект масштаба прокатного производства). | Выше (затраты на обработку). |
| Цена за тонну (при крупных партиях >100т) | Стабильная. | Конкурентная (возможна экономия за счет оптимизации сечения). |
| Качество поверхности | Гладкая, без швов. | Наличие сварных швов (требует контроля). |
Вывод: Если ваш проект типовый, нагрузки стандартные, а сроки горят — выбирайте прокат. Если вы строите уникальный объект, работаете в экстремальных условиях или хотите сэкономить на общем тоннаже металла — двутавр на заказ является единственным рациональным выбором.
Применение в отраслях: реальные кейсы
Чтобы понять практическую ценность индивидуального изготовления, рассмотрим два конкретных примера из промышленной практики 2024–2025 годов.
Кейс 1: Каркас складского комплекса класса А
Задача: Построить склад с пролетом 24 метра без промежуточных колонн для максимальной эффективности использования площади.
Проблема: Стандартные двутавры высотой 500–600 мм не обеспечивали необходимую жесткость при таком пролете. Использование ферм увеличивало высоту здания и стоимость кровли.
Решение: Был заказан сварной двутавр переменного сечения. Высота балки у колонны составила 1200 мм, в центре пролета — 600 мм. Толщина стенки подобрана индивидуально: 10 мм у опоры, 6 мм в центре.
Результат: Экономия металла составила 18 тонн на одном пролете по сравнению с использованием балок постоянного высокого сечения. Снижение нагрузки на фундамент позволило уменьшить стоимость нулевого цикла на 12%.
Кейс 2: Модернизация нефтеперерабатывающего завода (Север)
Задача: Усилить существующие эстакады трубопроводов в зоне с температурой до -50°C.
Проблема: Обычная сталь Ст3сп становится хрупкой при низких температурах. Прокат из стали 09Г2С нужного размера (высота 800 мм) отсутствовал на региональных складах.
Решение: Заказ на изготовление двутавров из листа 09Г2С с обязательной ударной вязкостью KCV при -60°C не менее 34 Дж/см². Проведен усиленный УЗК контроль.
Результат: Конструкция успешно прошла зимнюю эксплуатацию без трещин. Использование индивидуального заказа позволило решить проблему дефицита специфического проката в удаленном регионе.
Логистика и экспортные особенности
Доставка металлических конструкций — это отдельная статья расходов и рисков. Двутавры, особенно длиной более 12 метров, относятся к негабаритным грузам.
- Автотранспорт: Стандартная фура (еврофура) имеет длину кузова 13.6 м. Балки до 13 метров перевозятся без проблем. Балки 13–16 метров требуют использования раздвижных платформ или специального разрешения на перевозку негабарита, что удорожает логистику на 30–50%.
- Ж/Д транспорт: Для партий свыше 60–100 тонн целесообразна отправка железнодорожными полувагонами. Это дешевле на дальние расстояния (свыше 1000 км), но требует наличия подъездных путей у производителя и потребителя.
- Упаковка: Балки должны быть стянуты металлическими лентами. Между рядами обязательно прокладываются деревянные бруски для предотвращения повреждения антикоррозийного покрытия и удобства строповки на объекте.
- Экспорт: При поставке двутавра на заказ в страны СНГ или дальнего зарубежья, необходимо учитывать требования таможенного оформления (код ТН ВЭД 7308 90). Важно заранее согласовать Incoterms (обычно FCA или DAP). Производитель должен предоставить сертификат происхождения формы СТ-1 для получения преференций по пошлинам в странах ЕАЭС.
Типичные ошибки при заказе и как их избежать
Опыт показывает, что большинство проблем возникает не на этапе производства, а на этапе подготовки технического задания.
- Отсутствие деталировки: Заказчик присылает только общие чертежи КМ (конструкции металлические), без чертежей КМД (деталировка). Завод вынужден сам выполнять детализацию, что может привести к несовпадению отверстий при монтаже. Совет: Требуйте предоставления чертежей КМД на согласование перед началом резки.
- Игнорирование припусков на сварку: При проектировании не учитывается усадка металла после сварки. Это приводит к тому, что готовая балка оказывается на 2–3 мм короче проектной длины. Совет: Профессиональные заводы учитывают эти допуски автоматически, но стоит уточнить этот момент в договоре.
- Неверный выбор марки стали: Попытка сэкономить, заказав Ст3 вместо 09Г2С для северного объекта. Совет: Всегда руководствуйтесь климатическим районированием по СНиП 23-01-99*.
- Экономия на антикоррозийной защите: Транспортировка и хранение на стройплощадке быстро разрушают черный металл. Совет: Заказывайте заводскую грунтовку минимум в 2 слоя. Это дешевле, чем пескоструить и красить балки на высоте монтажниками.
FAQ: Часто задаваемые вопросы о заказе двутавров
Какой минимальный объем заказа на двутавр?
Большинство заводов готовы рассматривать заказы от 10–20 тонн. Изготовление меньших объемов (1–5 тонн) возможно, но цена за тонну будет значительно выше из-за затрат на настройку линии. Некоторые производители имеют складские программы для мелких партий стандартных сварных сечений.
Можно ли заказать двутавр с уже приваренными элементами?
Да, это услуга «под ключ». Вы можете заказать балки с приваренными фасонками, косынками, оголовками колонн и даже с нанесенными отверстиями. Это ускоряет монтаж на площадке в 2–3 раза, так как исключает этап сверления и подгонки «по месту». Однако такая продукция требует тщательной упаковки для защиты выступающих элементов при транспортировке.
Какие сроки изготовления реалистичны в 2026 году?
Средний срок производства составляет 15–20 рабочих дней для партии до 100 тонн. В периоды высокого сезона (весна-лето) сроки могут увеличиваться до 30–40 дней. Срочные заказы выполняются за 7–10 дней с наценкой. Всегда закладывайте запас времени на логистику и возможную доработку документации.
Предоставляет ли завод гарантии на сварные швы?
Да, гарантия на целостность сварных соединений и соответствие геометрии обычно составляет от 12 до 36 месяцев, в зависимости от условий эксплуатации. Гарантия фиксируется в паспорте качества на каждую партию продукции.
Влияет ли курс валют на цену двутавра на заказ?
Да, косвенно. Хотя металл производится внутри страны, оборудование для линий сварки, сварочные материалы (флюс, проволока) и запчасти часто имеют импортное происхождение. Кроме того, биржевая цена на сталь коррелирует с мировыми рынками. Поэтому цены действительны обычно в течение 3–5 банковских дней.
Заключение и рекомендации по размещению заказа
Заказывая двутавр на заказ, вы инвестируете в надежность и экономическую эффективность вашего строительного проекта. В 2026 году технологии сварки позволяют получать продукцию, превосходящую прокатные аналоги по адаптивности к сложным инженерным задачам. Ключ к успеху — в детальном техническом задании, выборе проверенного производителя с автоматизированной линией и грамотном планировании логистики.
Не стремитесь к самой низкой цене за тонну. Смотрите на совокупную стоимость владения: вес конструкции, скорость монтажа, долговечность покрытия. Дешевый двутавр с некачественными швами или плохой геометрией обойдется вам дороже на этапе исправления дефектов на стройплощадке.
Если вы планируете строительство промышленного объекта, склада или уникального архитектурного сооружения, мы готовы провести предварительный расчет стоимости и сроков изготовления ваших конструкций. Наши инженеры помогут оптимизировать сечения балок для снижения металлоемкости без потери прочности.
Готовы обсудить ваш проект?
→ Получить коммерческое предложение на двутавр на заказ
→ Скачать опросный лист для расчета металлоконструкций
→ Посмотреть примеры выполненных проектов
Свяжитесь с нами сегодня, чтобы обеспечить ваш объект качественными металлоконструкциями точно в срок.